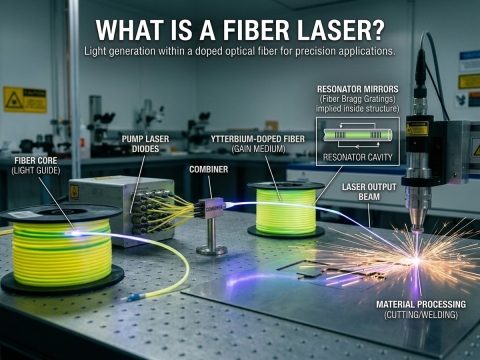
Apa Serat Laser Bisa Nglereni Aluminium?
Ya, laser serat bisa ngethok aluminium kanthi apik: dawa gelombang 1064 nm nyerep luwih apik ing aluminium tinimbang CO2 laser, ndadekake serat minangka pilihan standar. Laser serat 1.5 nganti 2 kW bisa motong nganti 3 mm kanthi resik, 3 kW bisa nangani udakara 6 nganti 8 mm, 6 kW tekan 12 nganti 16 mm, lan 12 kW bisa motong nganti 30 mm, sanajan kualitas pinggiran mudhun ing ndhuwur kira-kira 20 mm. Bantuan nitrogen tekanan dhuwur (15 nganti 20 bar) minangka kunci kanggo pinggiran sing bebas saka rereged.
Wangsulan sing jujur kuwi ana 2 bagean. Laser serat ngethok aluminium kanthi rutin, ing kabeh barang, wiwit saka wadhah elektronik nganti braket aerospace nganti tray baterei EV. Lan aluminium isih luwih ngukum persiyapan sing semrawut tinimbang baja, amarga 2 sifat materine kerjane langsung nglawan fisika pemotongan laser.
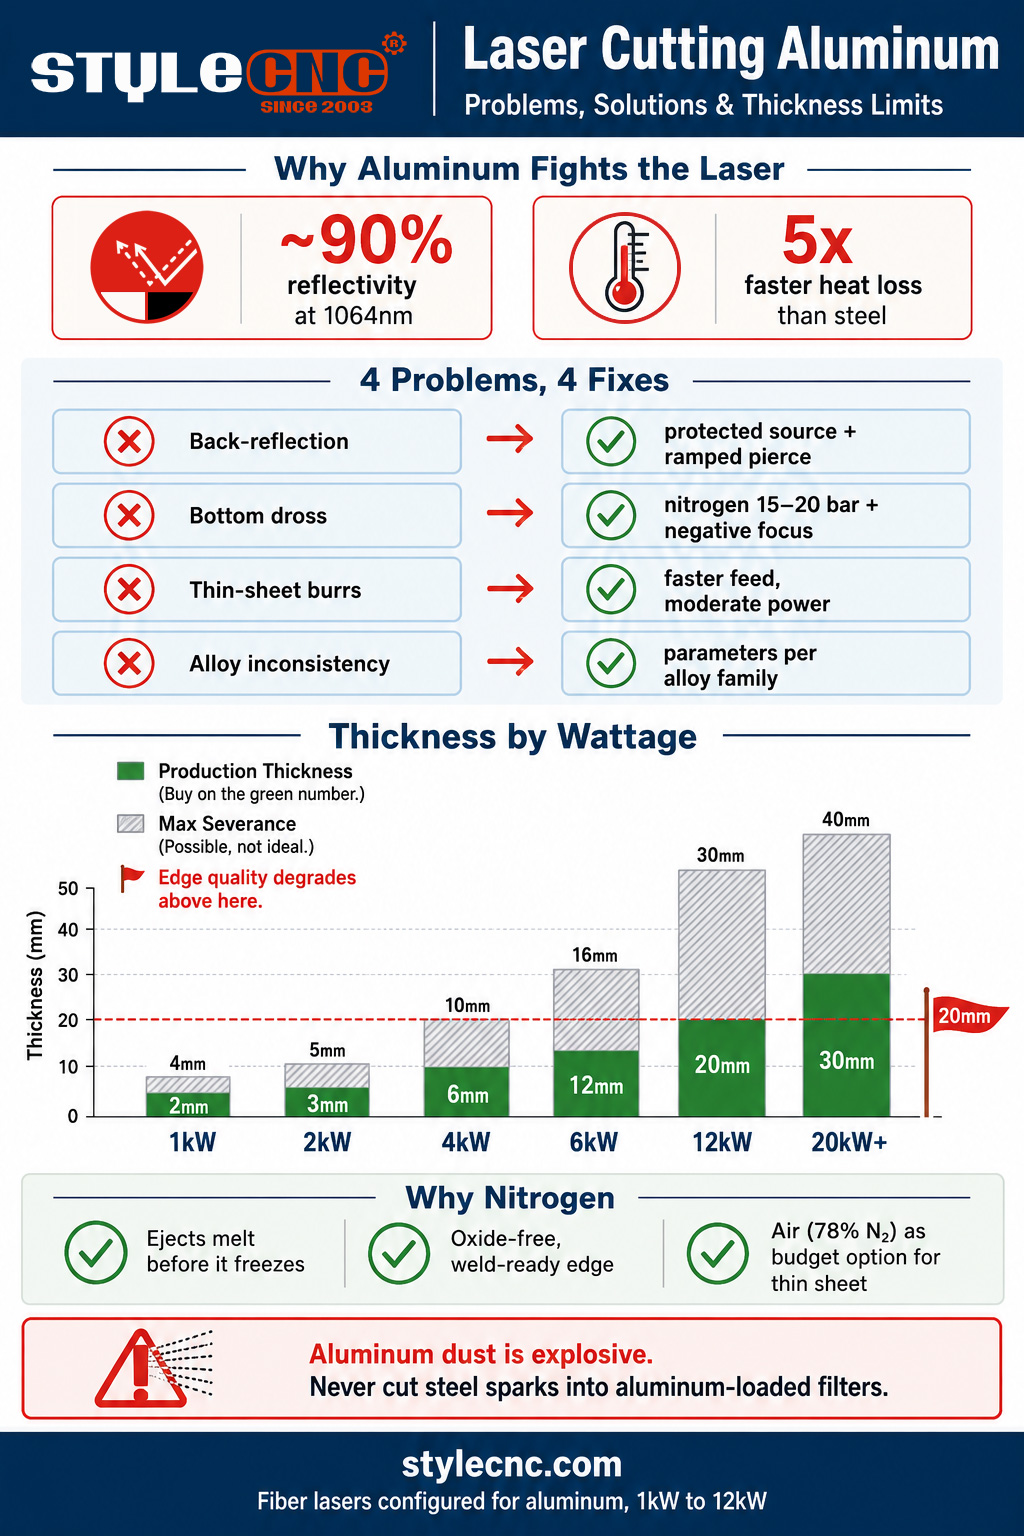
Sing pertama yaiku reflektivitas: aluminium nggambarake kira-kira 90 persen sinar laser serat 1064 nm ing suhu ruangan, mula mung sebagian cilik saka daya sing dikirim sing wiwitane dipasangake menyang materi kasebut. Sing nomer loro yaiku konduktivitas termal: kanthi kira-kira 237 W/mK dibandhingake karo kira-kira 50 kanggo baja, aluminium nguras panas metu saka zona potong meh 5 kali luwih cepet. Sinar kasebut berjuang kanggo mbangun kolam leleh nalika lembaran sekitar aktif ngademake. Kabeh sing angel babagan ngethok laser aluminium bali menyang 2 angka kasebut.
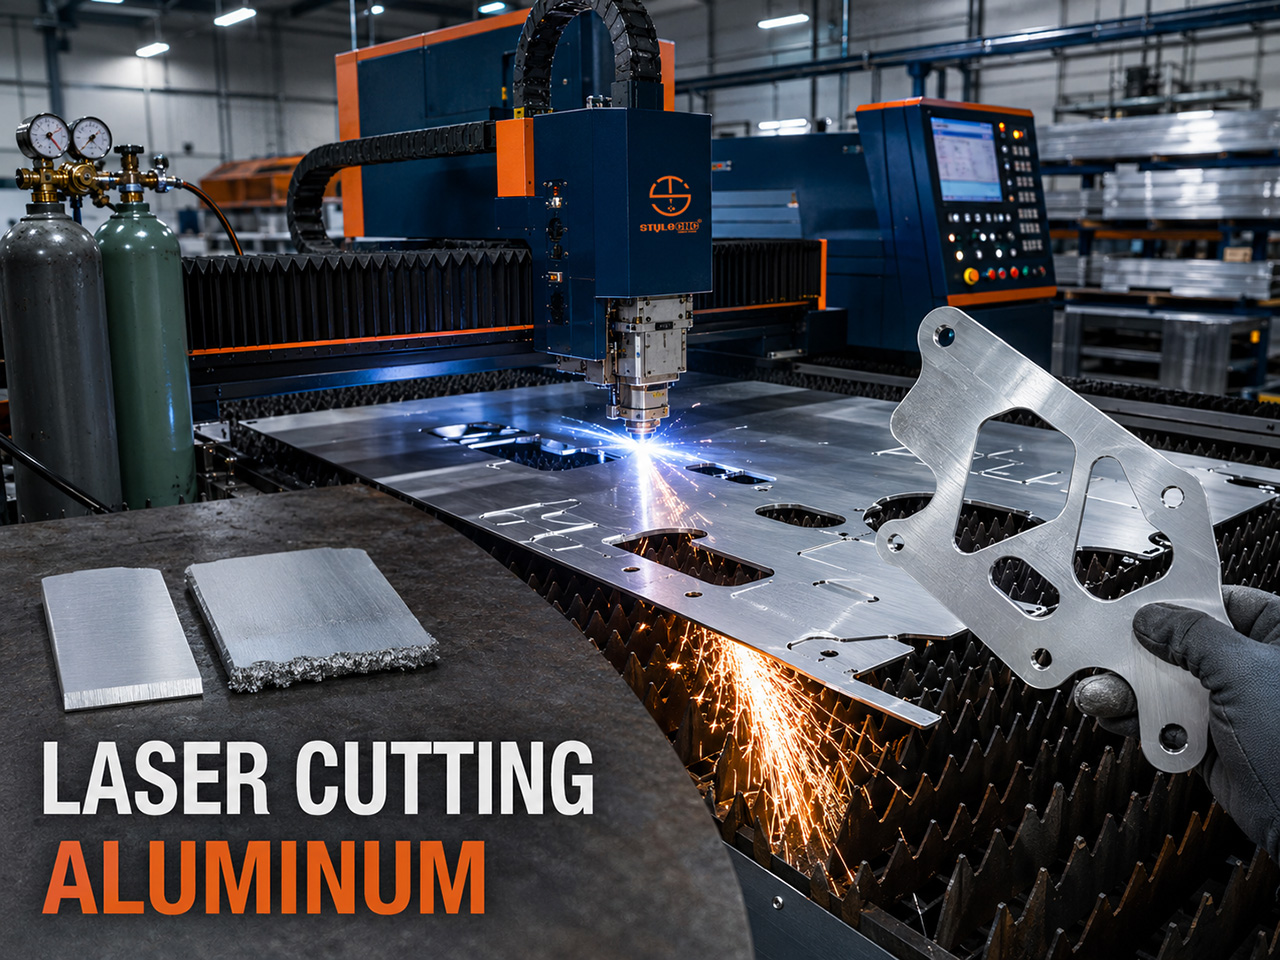
4 Masalah Sing Ngrusak Potongan Aluminium (lan Cara Ngatasine)
MASALAH 1: Pantulan Mburi
Apa sebabe kedadeyan kasebutAluminium sing durung dipotong tumindak kaya pangilon ing 1064 nm. Sajrone tindikan, sadurunge blumbang leleh kawangun, sebagian sinar kasebut mantul langsung bali menyang jalur optik. Ing mesin sing ora dilindhungi, iki bisa ngrusak optik sirah pemotong utawa, ing kasus sing parah, sumber laser kasebut dhewe, mula sumber lawas nggawa peringatan aluminium ing manual.
NdandaniLaser serat modern dilengkapi proteksi pantulan balik (isolator lan sensor sing ngrusak sumber sadurunge rusak). Priksa manawa sumber sampeyan dirating kanggo logam reflektif, jaga sirah tegak lurus supaya pantulan ora fokus bali kanthi resik, lan gunakake rutinitas tindikan sing tepat (daya sing ditambah, defokus sithik) supaya fase pangilon tahan milidetik tinimbang detik.
MASALAH 2: Kotoran ing Pinggir Ngisor
Apa sebabe kedadeyan kasebutCacat aluminium sing nemtokake. Aluminium sing leleh iku kentel, lan konduktivitas lembaran sing dhuwur ngademake leleh kanthi cepet saengga dadi encer sadurunge gas bantu bisa ngetokake. Logam sing setengah padhet nempel ing sisih ngisor goresan lan beku dadi manik-manik sing atos lan landhep sing kudu digiling. Lembaran sing luwih kandel ndadekake luwih parah: volume leleh luwih akeh, jendela uwal sing padha.
Ndandani: Ejeksi ngalahake daya. Jalanake nitrogen tekanan dhuwur ing 15 nganti 20 bar liwat nozzle sing luwih gedhe, setel fokus negatif (menyang materi) supaya kerf tetep amba ing sisih ngisor lan menehi leleh metu, lan alonake feed 10 nganti 15 persen saka setelan sing padha karo baja. Yen dross isih ana, ndandani gas, nozzle, standoff, lan fokus sadurunge nggayuh watt luwih akeh; daya ekstra ing potongan sing metu kanthi ora apik mung nggawe luwih akeh leleh sing kudu diresiki.
MASALAH 3: Gerigi lan Pinggiran Kasar ing Lembaran Tipis
Apa sebabe kedadeyan kasebutIng lembaran kurang saka 3 mm, panyebabe biasane malik: panas sing kakehan, ora kurang banget. Daya sing berlebihan utawa pakan sing alon bakal nggawe logam alus dadi panas banget, pinggiran kerf leleh maneh, lan potongan metu kanthi burr sing munggah lan pinggiran abu-abu lurik, dudu permukaan sing resik lan padhang.
NdandaniPotong aluminium tipis kanthi cepet nganggo daya sedheng lan nitrogen resik. Priksa kondisi nozzle lan pusat (nozzle sing wis aus utawa ora ana ing tengah bakal nyeret aliran gas menyang sisih lan nggawe gerigi ing salah sawijining sisih kerf), lan tetep fokus ing utawa mung ing ngisor permukaan kanggo ketajaman pinggiran maksimal. Aluminium lembaran tipis sing disetel kanthi apik kudune metu saka meja kanthi padhang, bebas gerigi, lan siap kanggo rem.
MASALAH 4: Asil sing Ora Konsisten Antarane Paduan
Apa sebabe kedadeyan kasebutOperator nyetel parameter ing siji pakaryan lan entuk dross ing pakaryan sabanjure amarga aluminium dudu siji bahan. Seri 1xxx murni gampang dipotong nanging dross akeh banget. Kelas laut 5xxx ngethok paduan umum sing paling resik. Ekstrusi arsitektur 6xxx mbutuhake kontrol kecepatan sing ati-ati supaya ora kobong, lan pelat aerospace 7xxx kekuatan dhuwur minangka sing paling sensitif marang parameter lan rawan retak.
NdandaniSimpen parameter saben kulawarga paduan, ora mung siji setelan aluminium. Nalika paduan anyar utawa malah batch anyar teka, jalanake uji potong cendhak lan atur maneh kecepatan lan tekanan sadurunge nglebokake lembaran kasebut. Uji potong 15 menit luwih murah tinimbang siji sarang sing wis dibuang.
Grafik Ketebalan Pemotongan Laser Aluminium miturut Watt
Bédane sing paling penting ing klaim kekandelan yaiku jarak maksimal lawan kekandelan produksi. Jarak maksimal tegese balok ngliwati, alon-alon, kanthi kualitas pinggiran sing bisa uga kudu diolah maneh. Kekandelan produksi tegese kecepatan sing stabil, pinggiran sing resik, lan kemampuan kanggo diulang. Tuku lan sebutno miturut nomer produksi.
| Daya Laser | Kekandelan Produksi | Pesangon Maksimum | Cathetan |
|---|---|---|---|
| 1 kW | 1 nganti 2 mm | 3 nganti 4 mm | Lembaran tipis, papan reklame, lan pager. Resik lan cepet dipasang ing jendelane. |
| 1.5 kanggo 2 kW | 2 nganti 3 mm | 4 nganti 5 mm | Titik mlebu kanggo karya produksi aluminium sing bisa dipercaya |
| 3 kW | 4 nganti 6 mm | 8 nganti 10 mm | Panggonan sing pas kanggo pabrikasi umum lan bengkel kerja |
| 6 kW | 8 nganti 12 mm | 16 mm | Nyukupi sebagian besar aplikasi aluminium kanthi cukup |
| 12 kW | 12 nganti 20 mm | 25 nganti 30 mm | Kualitas pinggiran mudhun banget nganti ngluwihi ~20 mm |
| 20 kW+ | 20 nganti 30 mm | 40 mm+ | Pakaryan pelat; fokus negatif sing jero (-8 nganti -15 mm) dibutuhake |
2 cathetan fisika nerangake kenapa meja rata ing sisih ndhuwur. Penskalaan daya-menyang-ketebalan iku sub-linier: watt kaping pindho nambah kekandelan sing bisa digunakake kira-kira setengah, ora kaping pindho, amarga eksponen ing hubungan daya-ketebalan ana ing sekitar 0.65 kanggo pemotongan laser. Lan khusus ing aluminium kandel, konduktivitas lembaran ngowahi dadi heat sink: watt ekstra nyebar menyang logam ing sakubenge lan nggedhekake blumbang leleh luwih cepet tinimbang ngjerokake potongan, mulane meksa daya menyang potongan pelat kandel sing ora rata biasane ngentelake ora rata tinimbang ngresiki.
Kanggo gambaran umum logam ing baja, stainless steel, lan aluminium ing saben tingkat daya, referensi kekandelan, kecepatan, lan daya pemotongan laser serat ngemot tabel multi-bahan lengkap sing cocog karo bagan khusus aluminium iki.
Apa Sebabe Bantuan Nitrogen Penting kanggo Aluminium
Gas bantu nindakake 2 tugas ing pemotongan laser: ngetokake logam cair saka kerf, lan ngontrol kimia ing permukaan potongan. Ing aluminium, loro-lorone tugas nuduhake nitrogen.
✓ Ejeksi ing tekananLelehan aluminium sing cepet adhem kudu metu saka kerf sadurunge dadi encer. Nitrogen ing tekanan 15 nganti 20 bar liwat nozzle diameter sing luwih gedhe nyedhiyakake semburan mekanik sing ngresiki lelehan ing jendela cairan sing cendhak. Iki minangka tuas paling gedhe ing dross.
✓ Rai sing ora inertBantuan oksigen, standar ing baja karbon, bereaksi karo aluminium kanggo mbentuk aluminium oksida atos ing lan sekitar garpu, nggawe pinggiran dadi kasar lan ngganggu pengelasan utawa anodisasi mengko. Nitrogen njaga permukaan potongan tetep padhang, bebas oksida, lan siap dilas langsung saka meja.
✓ Ora ana bantuan pembakaranOksigen entuk panggonane ing baja karbon kanthi nyumbang energi eksotermik kanggo potongan kasebut. Aluminium ora menehi bonus sing sebanding karo penalti oksida, mula perdagangan oksigen kabeh dadi kerugian.
✓ Udara sing dikompres minangka anggaran tengahUdara kira-kira ngandhut 78 persen nitrogen, lan sistem udara tekanan tinggi modern bisa ngethok aluminium tipis lan medium kanthi cara sing bisa ditampa kanthi biaya sing luwih murah tinimbang biaya nitrogen botol. Ana warna abu-abu tipis ing pinggir amarga oksidasi sebagian. Kanggo papan tandha lan fabrikasi umum, warnane ora bakal owah; kanggo bagean sing wis dilas lan diikat anodize, tetep nganggo nitrogen.
Cathetan biaya praktisKonsumsi nitrogen mundhak drastis karo tekanan lan ukuran nozzle, sing persis kaya resep aluminium. Toko sing ngethok aluminium saben dina biasane mbenerake generator nitrogen luwih cepet tinimbang toko sing mung nganggo baja, lan pilihan bantuan udara luwih cocog kanggo dikualifikasi ing suku cadang nyata sadurunge nganggep gas botolan minangka siji-sijine dalan.
Cathetan Keamanan Sing Ora Kudu Dilewati: Bledug Aluminium
Bubuk aluminium sing alus iku gampang njeblug, lan pemotongan laser sing ngasilake. Bahayane dudu pemotongan kasebut dhewe nanging sistem pangumpulan bledug: bledug aluminium sing nglumpuk ing filter nggawe beban bahan bakar, lan skenario kacilakan klasik yaiku ngethok baja, sing percikan apine tumindak minangka sumber penyalaan, menyang sistem ekstraksi sing wis kebak bledug aluminium.
Aturan protèktifé prasaja. Jaga sistem bledug tetep resik miturut jadwal sing wis ditemtokake, aja nyampur percikan api baja menyang filter sing diisi aluminium (pisahaké pakaryan utawa resiki ing antarane pangowahan bahan), lan turuti pandhuan pabrikan ekstraksi babagan separator teles utawa penahan percikan api ing ngendi volume aluminium dhuwur. Saben toko laser serat sing ngethok aluminium kanthi volume produksi kudu nganggep iki minangka prosedur sing wis ditemtokake, dudu kawruh umum.
STYLECNC Laser Serat kanggo Aluminium
STYLECNC Mesin pemotong laser serat dikirim nganggo konfigurasi sing dibutuhake aluminium: sumber sing dilindhungi refleksi mburi sing dirating kanggo logam reflektif, sirkuit gas bantuan tekanan tinggi kanggo kerja nitrogen 15 nganti 20 bar, lan pustaka parameter pemotongan kanthi setelan aluminium per-paduan. mesin pemotong logam serat laser paling apik garis kasebut nutupi kisaran 1.5 nganti 6 kW ing ngendi umume fabrikasi aluminium ana, lan pemotong laser lembaran logam Konfigurasi iki nargetake lembaran kerja tipis lan medium sing dominasi produksi pager, signage, lan panel.
Kanggo toko-toko sing ngedorong menyang piring sing kandel, mesin pemotong logam laser serat daya dhuwur skala menyang kelas 12 kW ing ngendi aluminium produksi 20 mm dadi realistis. Lan kanggo tampilan sing bener babagan kemampuan tingkat pemula, 1000W Video pemotongan laser serat IPG aluminium 3 mm nuduhake persis kaya apa baris ngisor grafik kekandelan ing materi nyata. Hubungi STYLECNC kerja sama karo logam campuran, rentang kekandelan, lan volume saben wulan kanggo rekomendasi konfigurasi lan sistem gas sing cocog karo karya aluminium.
Pitakonan Paling Sering
Apa laser serat bisa ngethok aluminium tanpa ngrusak awake dhewe?
Ya, ing mesin modern apa wae. Rasa wedi sejarah asale saka reflektivitas aluminium kira-kira 90 persen ing dawa gelombang serat: sajrone ditusuk, permukaan sing durung dipotong nggambarake energi sinar bali menyang optik, lan sumber sing ora dilindhungi awal bisa rusak. Sumber serat saiki dikirim nganggo isolasi pantulan balik lan sensor sing rusak kanthi aman, mula aluminium saiki dadi bahan produksi rutin. Konfirmasi rating logam reflektif sumber sadurunge tuku, banjur potong kanthi yakin.
Yèn potongan laser aluminiumku ana rereget, kenapa kok isa?
Amarga leleh aluminium cepet banget adhem lan ora bisa metu. Lembaran kasebut ngeterake panas kira-kira 5 kali lipat kecepatan baja, saengga logam leleh dadi encer ing kerf lan beku ing pinggir ngisor sadurunge gas kasebut metu. Urutan ndandani sing efektif: mundhakake tekanan nitrogen menyang 15 nganti 20 bar, pasang nozzle sing luwih gedhe, dorong fokus luwih jero (negatif) menyang materi, lan alon-alon menehi umpan 10 nganti 15 persen. Tambah daya mung sawise ejeksi wis bener; watt sing luwih akeh ing potongan sing metu kanthi ora apik mung bakal nggawe luwih akeh sampah.
Sepira kandele laser bisa ngethok aluminium?
Miturut kelas daya, ing babagan produksi: 1 kW nangani 1 nganti 2 mm, 3 kW udakara 4 nganti 6 mm, 6 kW udakara 8 nganti 12 mm, lan 12 kW nglakokake 12 nganti 20 mm kanthi jarak potong maksimal cedhak 30 mm. Ing ndhuwur udakara 20 mm, kualitas pinggiran mudhun preduli saka daya amarga konduktivitas aluminium nyebar energi balok menyang sisih menyang lembaran luwih cepet tinimbang ngjerokake potongan. Sebutna proyek babagan kekandelan produksi, dudu nomer jarak potong brosur.
Apa aku butuh nitrogen kanggo ngethok aluminium nganggo laser?
Kanggo pinggiran sing resik, siap dilas, lan siap anodize, ya: nitrogen tekanan tinggi ngetokake leleh lan njaga permukaan sing dipotong bebas oksida, lan oksigen aktif ngrusak aluminium kanthi mbentuk oksida atos ing pinggiran tanpa entuk manfaat pembakaran. Alternatif anggaran yaiku udara terkompresi tekanan tinggi, yaiku 78 persen nitrogen lan ngethok aluminium tipis nganti medium kanthi warna pinggiran abu-abu sing rada apik. Papan tandha lan fabrikasi umum bisa mbukak udara; persiapan las lan karya kosmetik kudu tetep nganggo nitrogen.
Bisa a CO2 aluminium sing dipotong nganggo laser?
Ala, lan ora disaranake. Aluminium nggambarake CO2 Dawane gelombang laser 10.6 mikron luwih kuwat tinimbang dawane gelombang serat, mula kopling luwih elek, risiko pantulan balik luwih dhuwur, lan jendela kekandelan praktis tipis. Iki minangka salah sawijining alesan utama fabrikasi logam pindhah kanthi tegas menyang sumber serat: sinar 1064 nm nyerep kaping pirang-pirang luwih apik ing aluminium, ngowahi marginal CO2 diolah dadi serat rutin.
Yagene paduan aluminium sing beda-beda dipotong kanthi beda banget?
Kimia paduan ngowahi prilaku leleh. Aluminium seri 1xxx murni gampang dipotong nanging ngasilake dross sing paling abot. Kelas laut 5xxx minangka favorit pemotongan sing resik. Paduan arsitektur 6xxx mbutuhake kontrol kecepatan sing disiplin supaya ora kobong, lan pelat aerospace 7xxx minangka kulawarga sing paling sensitif parameter lan rawan retak. Variasi batch-to-batch nambahake lapisan liyane sanajan ing siji kelas. Jawaban sing bisa digunakake yaiku perpustakaan parameter saben kulawarga paduan lan potongan uji cepet nalika materi anyar tiba.
Ing ngisor Line
Aluminium bisa ngethok kanthi apik nganggo laser serat nalika persiyapane ngurmati 2 sifat sing nemtokake. Reflektivitas diatasi kanthi sumber modern sing dilindhungi lan tusukan sing disiplin. Konduktivitas, oyot saka sampah lan langit-langit kekandelan, diatasi kanthi ejeksi: nitrogen tekanan tinggi, nozzle sing tepat, fokus negatif, lan kecepatan sing jujur. Cocokake watt karo kolom kekandelan produksi tinimbang klaim pesangon, jaga parameter saben paduan, lan jaga sistem bledug tetep resik.
STYLECNC ngatur mesin nglereni serat laser kanggo karya aluminium saka pemotong lembaran 1 kW nganti sistem pelat 12 kW, kanthi sirkuit gas lan pustaka parameter sing dibutuhake materi. Kirim STYLECNC Gabungke kisaran kekandelan lan paduan sampeyan kanggo rekomendasi sing adhedhasar angka ing ndhuwur.