Operasi router CNC tansah dadi perhatian kanggo akeh calon pelanggan, amarga miturut kesan saben wong, mesthine angel ngoperasikake peralatan CNC presisi dhuwur iki kanthi mesin otomatis lengkap kanggo entuk efek ukiran sing apik banget. Akeh wong sing mundur sadurunge ngerti lan sinau, wedi yen ora bakal bisa sinau. Nyatane, iki minangka operasi router CNC sing rumit lan ngganggu. Anggere sampeyan sinau kanthi ati, gampang, lan ora ana sing angel disinaoni. Ing kene kita ngenalake langkah-langkah operasi router CNC kanthi rinci kanggo referensi sampeyan.
Langkah Operasi Router CNC
1. Booth
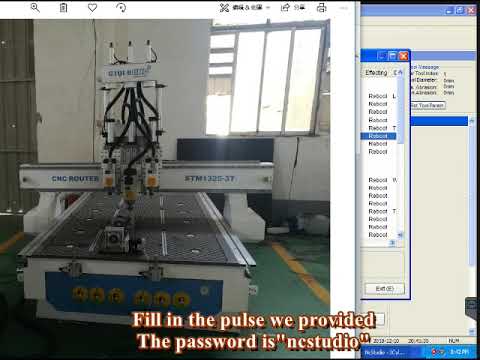
Sadurunge miwiti, 1 priksa manawa kabeh sambungan antarane piranti mesin lan komputer normal, banjur uripake sumber daya alat mesin lan komputer. Sawise sistem diwiwiti, ketik sistem Ncstudio CNC.
2. Reset Mekanik (Opsional)
bagean iki mung melu ing alat mesin karo fungsi bali menyang asal mesin, lan isi ing bagean iki melu. Mangga deleng manual mesin.
Yen alat mesin ndhukung operasi bali menyang asal mechanical, pilih menu "Back to Mechanical Origin". Alat mesin bakal kanthi otomatis bali menyang asal mekanik lan mbenerake sistem koordinat sistem.
Ing sawetara kasus, kayata sawise mati normal pungkasan, miwiti maneh lan nerusake operasi pungkasan, pangguna ora perlu kanggo nindakake operasi reset mechanical. Amarga sistem NCStudio nyimpen informasi koordinat saiki nalika metu biasane.
Kajaba iku, yen pangguna negesake manawa lokasi saiki wis bener, operasi iki bisa uga ora ditindakake.
3. Muat CNC Files
Sadurunge mesin, pangguna umume kudu mbukak file CNC sing dibutuhake, yen ora, sawetara fungsi sing ana gandhengane karo pangolahan otomatis ora sah.
Pilih menu "Bukak (F)|Bukak (O)...", kothak dialog operasi file Windows standar bakal muncul, saka ngendi sampeyan bisa milih drive, path lan jeneng file ing ngendi file sing bakal dibukak.
Sawise ngeklik tombol "Bukak", file kasebut dimuat menyang sistem. Ing wektu iki, pangguna bisa mencet tombol F2 kanggo ngalih menyang "File" jendhela kanggo ndeleng file CNC saiki.
4. Operasi Manual
Tampilan antarmuka operasi manual
Pilih "View (V) | Tampilan Manual Interface (M)" item menu, jendhela tampilan parameter bakal nampilake antarmuka operasi manual, liwat antarmuka iki, sampeyan bisa kanthi manual operate alat mesin.
Pindhah kanthi manual
Piranti mesin bisa dipindhah kanthi manual liwat tombol sing cocog ing keypad numerik komputer. Lampu NUMLOCK ing keyboard cilik kudu urip ing wektu iki.
Tombol sing cocog yaiku:
6 - arah positif sumbu X
4 - sumbu X arah negatif
8 - Y sumbu arah positif
2 - Y sumbu arah negatif
9 - Z sumbu arah positif
1 - Z sumbu arah negatif
Tombol iki bisa digabungake karo CTRL kanggo mujudake gerakan manual kacepetan dhuwur saka alat mesin.
Tambah / kurang ambane
Gunakake tombol +/- ing keypad kanthi tombol nomer kanggo nambah lan nyuda ambane kanthi cepet.
5. Nemtokake Asal saka Workpiece
Asal saka koordinat X, Y, lan Z ing program pangolahan yaiku asal saka benda kerja. Sadurunge ngolah, kita kudu nggandhengake posisi karo posisi sing nyata. Langkah-langkah kasebut yaiku:
Pindhah piranti mesin X lan Y kanthi manual menyang posisi asal sing dikarepake ing workpiece, pilih menu "Setel titik saiki minangka asal workpiece", utawa mbusak nilai koordinat posisi saiki ing jendhela koordinat, supaya posisi saiki bakal digunakake nalika program pangolahan dieksekusi. Posisi minangka titik wiwitan kanggo pangolahan.
Langkah-langkah ing ndhuwur wis ngrampungake setelan asal workpiece saka sumbu X lan Y, nanging setelan asal workpiece saka sumbu Z mbutuhake liya operasi luwih tepat. Sistem iki kerja sama karo hardware alat mesin kanggo nyedhiyakake fungsi setelan alat sumbu Z.
Pilih fungsi "Operasi (O)|Setelan alat otomatis (E)..." kanggo ngrampungake setelan alat otomatis, deleng XXX.
Sawise 2 langkah ing ndhuwur, asal saka workpiece sing diproses wis ditemtokake.
6. Nindakake Processing otomatis
Pangolahan otomatis tegese alat mesin kanthi otomatis ngolah miturut program pangolahan sing dipilih.
Miwiti pangolahan otomatis
Pilih item menu "Operasi (O)|Mulai utawa Terusake (S), lan alat mesin bakal kanthi otomatis miwiti proses mesin otomatis saka ukara 1 program mesin.
Mesin mandheg
Ing proses pangolahan otomatis, yen operasi program pangolahan mandheg lan item menu "Operasi (O)|Stop (O)" dipilih, alat mesin bakal mandheg ngolah sawise pangolahan pernyataan saiki wis rampung lan ketik negara "nganggur". Cara iki minangka cara kanggo nggawe sistem mandheg kanthi akurat lan teratur, lan uga minangka cara sing disaranake.
Wigati: Nalika fitur sambungan kacepetan lancar kacepetan dhuwur bener, sistem bakal mandheg nalika kacepetan sambungan nol.
Mesin mandheg
Ing proses pangolahan otomatis, yen ana darurat, pilih item menu "Operasi (O)|Stop darurat (B)", lan alat mesin bakal langsung mandheg pangolahan. Yen sampeyan pengin miwiti maneh Processing, sampeyan kudu 1st pilih "Operasi (O)|Emergency stop Recovery" (R)"menu banjur pilih "Operate (O)|Start or Continue (S)"menu, machine tool bakal miwiti maneh proses Processing otomatis saka ukara 1st saka program Processing, yen alat mesin ora bisa digunakake.
Mesin ngaso
Sajrone pangolahan otomatis, yen sampeyan kudu ngaso pangolahan, pilih item menu "Operasi (O) | Pause (P)", lan alat mesin bakal mandheg ngolah sawise nglakokake pernyataan pangolahan saiki. Ing wektu iki, yen sampeyan pengin nerusake nglakokake program pangolahan, pilih item menu " Operasi (O)|Mulai utawa Terusake (S)".
Eksekusi skip program Pilih item menu "Mulai Lanjut (A)", lan kothak dialog bakal pop munggah, takon sampeyan nglakokaké saka ukara 1st program kanggo mburi program. Yen sampeyan ngisi nomer ukara, klik "Mulai" "Kunci, alat mesin mung bakal nglakokake ukara tartamtu ing program miturut syarat sampeyan. Nanging kudu ana nomer segmen sadurunge nglakokake statement program fungsi iki.
7. Fungsi Posisi Langsung
Yen sampeyan kerep pengin nemokake titik tartamtu kanthi cepet, sampeyan bisa nyoba fungsi "fungsi posisi langsung".
Tombol trabasan kanggo ngetik fungsi "fungsi posisi langsung" yaiku F5, lan tombol trabasan kanggo metu saka fungsi "fungsi posisi langsung" yaiku Esc.
Ketik tandha + sadurunge X ing jendhela "Fungsi Posisi Langsung" kanggo entuk input tambahan.
Ketik * ing ngarepe X ing jendhela "Fungsi Posisi Langsung" kanggo ngerteni posisi koordinat mekanik.
Ketik tandha @ ing ngarepe X ing jendhela "Direct Positioning Function" kanggo mujudake fungsi mbenerake asal workpiece (kalebu nambah ambane)
8. Mati
Sawise program diproses, mateni sumber daya piranti mesin lan komputer. Yen perlu, mateni sumber daya utama kanggo njamin.
Pancegahan Sajrone Operasi
Amarga Windows minangka sistem operasi sing nuduhake wektu, umume, tugas liyane (kayata nyunting program pangolahan) bisa ditindakake ing komputer sajrone proses otomatis, nanging ana 2 poin sing kudu dicathet:
1. program Windows Occupy jumlah gedhe saka memori, supaya iku ora gampang kanggo mbukak akeh banget windows ing wektu sing padha, umume gumantung ing ukuran memori komputer.
2. Sawetara aplikasi dhewe bisa uga ora stabil, kayata sawetara program game, pemain VCD, lan sapiturute, padha bisa nyerep sumber daya sistem tanpa watesan sajrone operasi, kayata memori, irisan wektu CPU, lan sapiturute, sing pungkasane bisa nyebabake komputer beku. . Mulane, sajrone proses, aja miwiti program kasebut supaya ora ana gangguan pangolahan sing ora dikarepake amarga kacilakan mesin.
kanggo Back to Machine Origin
Ing proses bali menyang asal mesin, bisa uga ana proses sing beda-beda miturut syarat sistem sing beda-beda. Ing sistem kanthi syarat akurasi sing dhuwur, proses kalibrasi pungkasan relatif alon amarga syarat akurasi sing dhuwur. Ing wektu iki, mbayar manungsa waé menyang jendhela status CNC lan ngenteni sistem kanggo ngetik negara nganggur sadurunge metu saka jendhela mesin asal, digunakake proses mesin asal ora rampung normal lan dibatalake.
Konsekuensi digantung sacara artifisial sajrone proses bali menyang asal mesin:
1. Status weker port asring katon, amarga nomer watesan anyar (asal mekanik) durung ilang;
2. Posisi sing ora akurat, fungsi kalibrasi bali menyang asal mesin dirusak sacara artifisial;
3. Watesan alus ora bisa: Wiwit proses bali menyang asal mesin ora rampung, sistem ora bener ing wektu iki. Fungsi watesan alus mung bakal bisa sawise proses bali menyang asal mesin rampung.