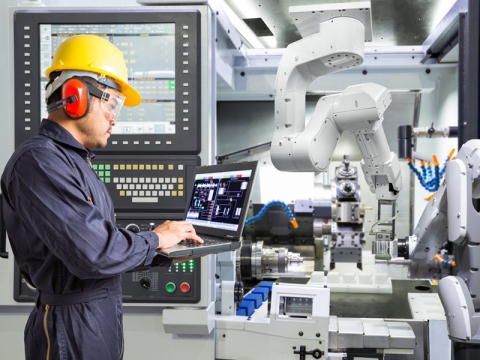
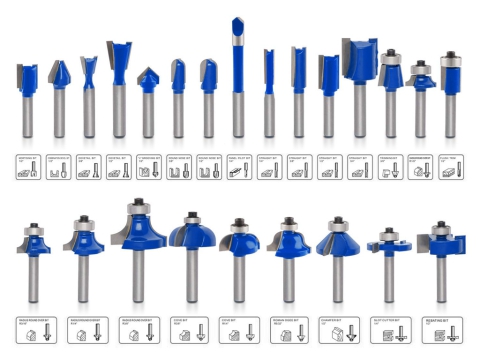
pabrik CNC iku mesin panggilingan numerik kontrol komputer, kang teka karo 3, 4 utawa 5 sumbu kanggo nindakake proyek panggilingan bebarengan.
Mesin panggilingan CNC minangka fabrikasi logam kanthi tliti dhuwur kanthi spindle kacepetan dhuwur, motor servo daya dhuwur lan struktur amben mesin tugas abot, sing kerjane padha karo a Pusat mesin CNC lan bisa nindakake mesin terpusat panggilingan, pengeboran, boring, reaming lan nunyuk.
Mesin panggilingan CNC nggunakake komputer kanggo ngontrol operasi program, nyopir mesin supaya bisa digunakake, lan entuk proyek panggilingan pungkasan. Mulane, yen pamula pengin sinau carane gampang operate pabrik CNC, padha kudu duwe kawruh dhasar tartamtu saka komputer lan CNC.
Newbies berjuang karo langkah operasi tengen, lan mesin CNC ngumbara ing dalan kanggo kemajuan. Kepiye carane nemokake instruksi operasi sing paling apik?
Kene 9 gampang kanggo tindakake langkah kanggo operate mesin panggilingan CNC karo ease, apa sampeyan pamula utawa profesional.
Langkah Operasi Mesin Penggilingan CNC
Langkah 1. Nguripake bali menyang titik referensi
Langkah 2. Pindhah meja mesin kanggo tengah mesin (pencet tombol negatif, digunakake bakal overtravel), lan sijine workpiece ing meja.
Langkah 3. Gunakake indikator dial kanggo nyelarasake, banjur clamp workpiece (yen workpiece ngidini, bisa digiling sawise clamping, banjur indikator dial ora digunakake maneh kanggo kempal); Yen sampeyan nggunakake tang irung rata, sampeyan kudu mbenerake rahang.
Langkah 4. Setelan alat: spindle dilengkapi instrumen setelan alat, spindle muter maju (instrumen setelan alat fotolistrik ora muter), 1st setelan alat arah X, muter (pencet) antarmuka operasi kanggo setir tangan, 1st mindhah alat menyang mburi tengen workpiece, banjur- Alon-alon nyedhaki workpiece ing arah X nganti akurat, ngangkat arah X ing arah relatif, arah X ora bisa dipindhah menyang arah Z, lan arah sing cetha ora bisa ing arah Z. banjur pindhah alat menyang mburi kiwa workpiece, banjur alon-alon nyedhaki workpiece ing + X arah nganti akurat, angkat alat ing arah Z (Ora bisa pindhah ing arah X), elinga nilai koordinat relatif ing arah X ing wektu iki, dibagi karo 2 kanggo entuk nilai, lan banjur pindhah nilai iki ing + X arah, ngrekam koordinat mesin ing wektu iki kanthi akurat, lan isi ing sistem koordinat.
Langkah 5. Kanthi cara iki, nyetel alat ing arah Y saka + Y nganti -Y.
Langkah 6. Setelan alat Z-arah: gunakake gauge feeler, rod ukur, alat setelan arah Z, lsp. piranti setelan arah, etc.) Kekandelan kapenuhan menyang sistem koordinat workpiece.
Langkah 7. Yen sampeyan mbukak program sing diowahi kanthi manual, sampeyan uga kudu ngisi nilai kompensasi radius alat menyang kompensasi alat.
Langkah 8. Jalanake pemrograman manual: nelpon program, penet otomatis, penet bagean siji, banjur pencet siklus kanggo miwiti.
Langkah 9. Jalanake pemrograman otomatis: penet DNC (Direct Numerical Control), penet segmen tunggal, pencet siklus kanggo miwiti, lan piranti lunak komunikasi ing PC pencet ngirim.
Aturan Operasi Mesin Penggilingan CNC
⇲ Operator kudu kenal karo komposisi, struktur lan lingkungan panggunaan mesin penggilingan CNC sing digunakake, lan kanthi ketat beroperasi sesuai karo syarat manual operasi alat mesin, lan nyoba ngindhari kegagalan sing disebabake dening operasi sing ora bener.
⇲ Nalika ngoperasikake alat mesin, busana kanthi bener kaya sing dibutuhake.
⇲ Mbusak alangan lan alat ukur ing workbench, guide ril, lumahing ngusapake, etc sadurunge miwiti, lan copot alat clamping ing wektu. Priksa manawa mechanical, hydraulic, pneumatic lan liyane operasi Ngalahake, klep, ngalih, etc. ing posisi non-makarya, lan mriksa apa nduwèni piso ing posisi non-makarya. Priksa manawa lenga ing kothak ana ing skala sing ditemtokake, lan tambahake lenga miturut grafik pelumasan utawa manual.
⇲ Nguripake lan mateni kanthi urutan, nguripake mesin CNC 1st banjur nguripake sistem CNC, mateni sistem CNC 1st banjur mateni alat mesin.
⇲ Sawise nguripake mesin, bali menyang titik referensi kanggo netepake sistem koordinat mesin.
⇲ Nalika mindhah meja kanthi manual ing arah sumbu X lan Y, sumbu Z kudu ana ing posisi h8 sing aman, lan priksa manawa alat kasebut obah kanthi normal sajrone gerakan kasebut.
⇲ Nyetel alat kanthi bener, nemtokake sistem koordinat benda kerja, lan mriksa data.
⇲ Sawise program dilebokake, kudu dipriksa kanthi teliti, kalebu mriksa kode, instruksi, alamat, nilai, tandha, titik desimal lan tata basa kanggo mesthekake yen iku bener.
⇲ Sawise program wis debugged, sadurunge proses nglereni formal, mriksa maneh apa program, alat, peralatan, workpiece, paramèter, etc.
⇲ Sawise nilai ganti rugi alat diketik, nomer ganti rugi alat, nilai ganti rugi, tandha, lan titik desimal kudu dipriksa kanthi teliti.
⇲ Clamp lan gunakake pemotong sesuai karo peraturan lan prosedur teknologi. Sadurunge nindakake mesin formal, program lan paramèter sing dilebokake kudu dicenthang kanthi teliti, lan uji coba program kasebut kudu ditindakake kanggo nyegah tabrakan antarane alat lan benda kerja nalika ngolah lan ngrusak alat mesin lan alat.
⇲ Nalika clamping Piece karya, mriksa apa jig ngganggu gerakan alat.
⇲ Sajrone nglereni nyoba, saklar override feedrate kudu diuripake menyang gear kurang. Nalika alat kasebut pindhah menyang benda kerja 30-50mm, iku kudu ing feed ditahan kanggo verifikasi apa isih nilai koordinat sumbu Z lan X lan Y sumbu koordinat nilai konsisten karo data program Processing.
⇲ Sawise ngasah alat lan ngganti alat kasebut, dawane alat kudu diukur maneh lan nilai offset alat lan nomer offset alat kudu diowahi.
⇲ Sawise program kasebut direvisi, bagean sing direvisi kudu diitung kanthi teliti lan dipriksa kanthi teliti.
⇲ Sajrone operasi feed terus-terusan manual, sampeyan kudu mriksa apa posisi sing dipilih dening macem-macem switch wis bener, nemtokake arah positif lan negatif, banjur nindakake operasi kasebut.
⇲ Ngidini mesin nganggur luwih saka 15 menit sawise diuripake supaya mesin bisa tekan keseimbangan termal.
⇲ Sawise mesin rampung, pindhah sumbu X, Y, lan Z menyang posisi tengah stroke, lan nyetel kacepetan spindle lan feed rate override switch menyang posisi gear kurang kanggo nyegah alat mesin saka operasi sing salah amarga misoperation .
⇲ Sawise kahanan ora normal ditemokake sajrone operasi alat mesin, tombol mandheg darurat abang kudu langsung dipencet kanggo mungkasi kabeh gerakan lan operasi alat mesin. Sawise ngatasi masalah, mesin bisa dioperasikake maneh lan program bisa dieksekusi.
⇲ Nalika mbukak lan mbongkar piso, tahan gagang alat dhisik, banjur pencet tombol pangowahan alat; nalika nginstal alat, culake gagang sawise ngonfirmasi manawa gagang alat wis dipasang lan dikencengake. Dilarang mbukak spindle sajrone ganti alat.
⇲ Nalika weker alat mesin ana, sababe kudu ditemtokake adhedhasar nomer weker lan diilangi ing wektu.
⇲ Kanthi idin saka guru, U (hard) disk lan CD-ROM ora diijini kanggo dilebokake ing komputer jaringan karo alat mesin CNC, lan iku ora diijini kanggo ngowahi utawa mbusak program ing komputer.
⇲ Sawise proses, ngresiki situs, ngresiki filing wesi saka Alat mesin CNC, ngilangke lumahing alur resik, lenga lan nyegah teyeng.
Iku sing bakal dianggep
Ing cendhak, kang pinter ing operasi mesin panggilingan CNC ora soko sing bisa ngrambah sewengi. Mbutuhake akumulasi karya praktis sajrone sawetara wektu kanggo ngowahi saka wong anyar dadi ahli sing berpengalaman. Dadi manawa kanggo elinga ora kesusu kanggo sukses cepet.