Ngerteni alur kerja 2 tahapan iku cara paling cepet kanggo mangerteni mesin kasebut dhewe, amarga saben spesifikasi ing mesin mlengkung ana kanggo ngowahi blank datar sing akurat dadi bagean 3 dimensi sing akurat. Panjelasan iki nerangake kanthi lengkap: apa sing kalebu ing kulawarga mesin, kepiye blank pindhah saka motong nganti mbentuk, kepiye 3 metode lentur beda, matematika sing prédhiksi ing ngendi logam lipatan, lan kepiye bahan umum tumindak ing sangisore pukulan.
Apa sing Dianggep minangka Mesin Bending Lembaran Logam
Istilah iki nyakup kulawarga tinimbang siji mesin. Rem pers minangka mesin sing kerjane, ngobahake pukulan menyang cetakan V ing sadawane amben sing dawa. Mesin lipat lan folder lembaran logam ngjepit blank lan ngayunake balok kanggo melipat pinggiran munggah, sing njaga lembaran tetep rata ing meja lan cocog kanggo panel gedhe sing ditangani dening siji operator.
Rem kothak lan pan nambahake driji sing tersegmentasi menyang balok penjepit supaya sisih sing dibentuk bisa mbusak perkakas, sing ngidini mbentuk kabeh 4 tembok kothak utawa tray. Mesin lentur pelat gunakake pendekatan sing beda banget, mlengkungake piring sing kandel ing antarane gulungan tinimbang nglipat ing garis.
Mesin endi sing dipilih bengkel gumantung saka bageane. Profil sing dawa lan kerut luwih cocog karo rem tekan, panel sing ukuran gedhe luwih cocog karo folder, selungkup luwih cocog karo perkakas sing disegmentasi, lan silinder luwih cocog karo gulungan. Umume bengkel fabrikasi pungkasane nganggo rem tekan dhisik, amarga nutupi bagean sing bengkok paling akeh kanthi siji investasi.
Keputusan rem tekan lawan folder pantes diwenehi siji ukara nuansa maneh, amarga loro-lorone nangani lembaran kanthi cara sing beda. rem penet njaluk operator kanggo nyangga blank nalika flens munggah, sing dadi proyek 2 wong ing panel tipis gedhe sing mlengkung amarga bobote dhewe. Folder nyekel panel kanthi rata ing meja lan mung mindhah balok lipat, saengga operator siji bisa mbentuk panel sing bakal angel ditangani kru rem pers. Bengkel sing nglakokake cladding arsitektur utawa saluran HVAC asring mbenerake folder mung adhedhasar aritmatika tenaga kerja.
Alur Kerja Potong-Banjur-Lentur
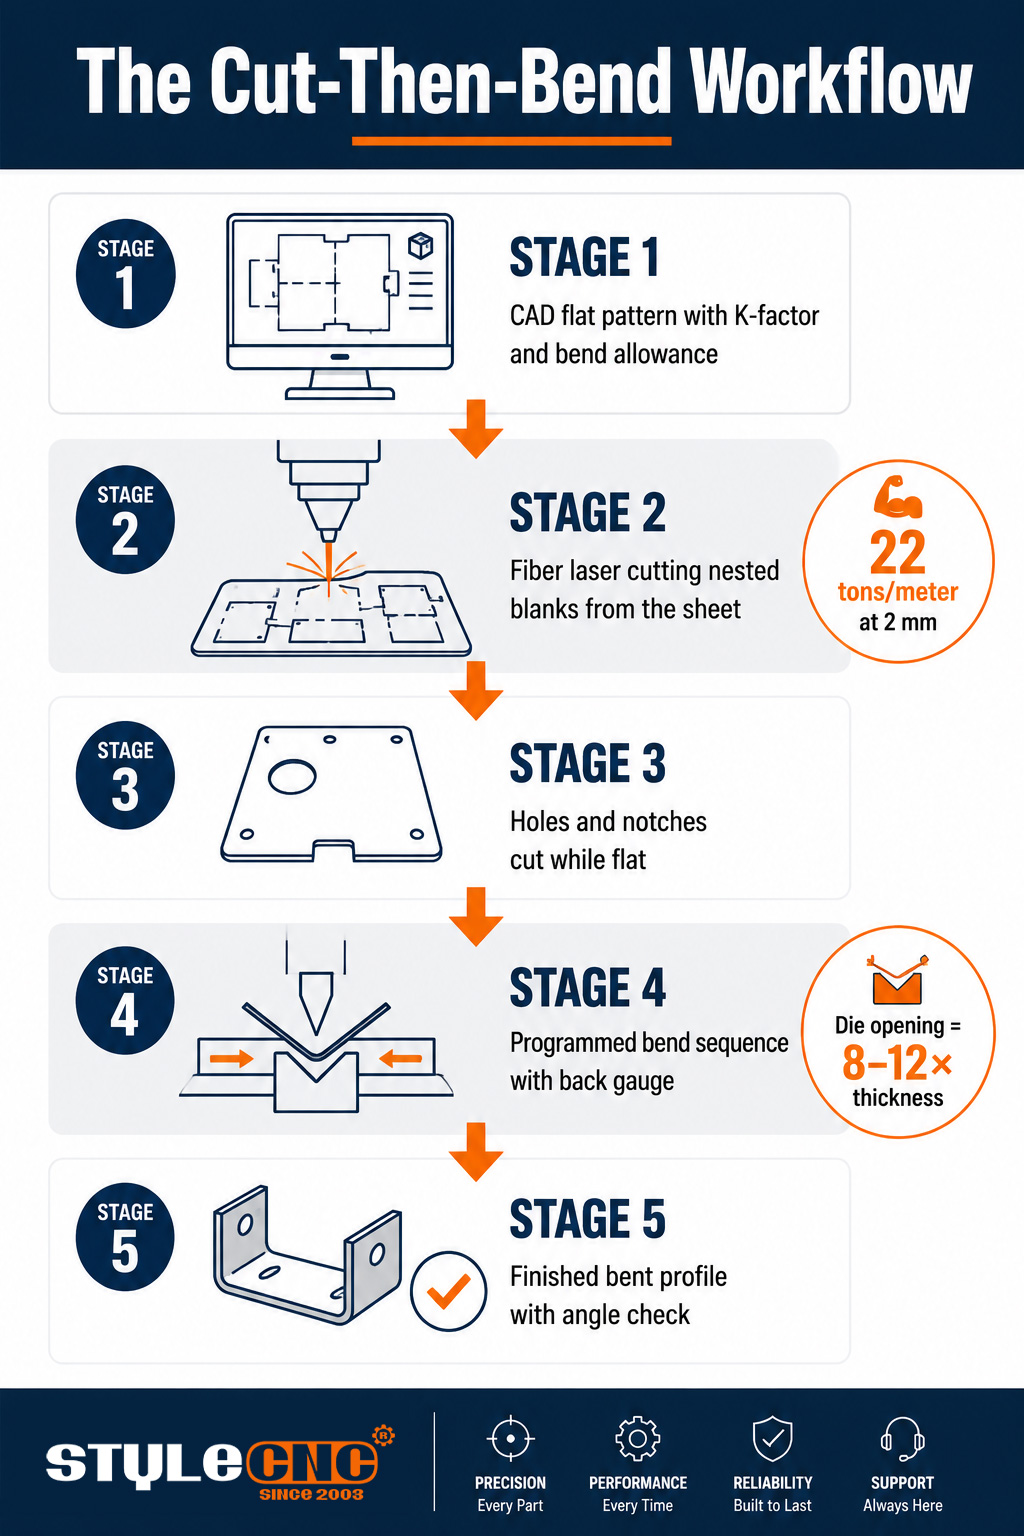
Produksi lentur diwiwiti sadurunge mesin lentur. Blank datar dipotong nganti dawa sing wis diitung, bolongan lan takik dipotong nalika lembaran isih rata, lan mung sawise iku bagean kasebut tekan rem. Fitur pemotongan rata luwih murah lan luwih akurat tinimbang nambahake sawise dibentuk.
Akurasi kosong nyetel langit-langit kanggo akurasi tikungan. mesin pemotong laser serat sing menehi panganan garis lentur ngasilake blank kanthi kualitas pinggiran lan konsistensi dimensi sing bisa dipercaya dening kontroler lentur, mula akeh masalah lentur sing sejatine masalah pemotongan sing disamarkan. Bengkel sing nggarap pelat sing luwih kandel asring mbukak mesin pemotong laser logam kanggo persiapan kosong utawa pemotong plasma CNC ing sisih ndhuwur, ngganti sawetara finish pinggir kanggo kecepatan ing bagean sing abot.
Operator mbentuk handoff ing pitakonan praktis: apa sisih burr blank iki bakal madhep dadu lan nandhani bagean kasebut, utawa apa program pemotongan ngetung arah serat supaya lengkungan ora retak? Rincian kasebut lelungan karo blank, lan bengkel sing ngatur ing tahap pemotongan mbengkongake kanthi sisa sing luwih sithik.
Aliran batch nggandhengake 2 tahapan kasebut kanthi ekonomis. Piranti lunak nesting ngemas puluhan pola datar sing dikembangake ing saben lembar sadurunge dipotong, saengga sel lentur nampa blanko ing pesenan proyek kanthi sampah materi minimal. Nalika program motong lan lentur asale saka model CAD sing padha, dawa sing dikembangake, posisi bolongan, lan garis lentur cocog karo konstruksi, lan artikel kapisan biasane lulus inspeksi ing percobaan kapisan.
Tahap lenturan dhewe ngetutake urutan sing wis diprogram. Kontroler ngatur lenturan supaya flensa sadurunge ora nabrak perkakas, back gauge masang blank kanggo saben stroke, lan operator mbalik utawa muter bagean antarane lenturan kaya sing diprentahake simulasi. Kandang 4-lentur bisa uga butuh kurang saka sakmenit ing program sing diurutake kanthi apik lan 3 kali lipat ing program sing ora direncanakake kanthi apik.
Pembengkokan Udara vs Pembengkokan Dasar vs Pembengkokan Koin
Kabeh 3 cara nggunakake geometri punch-and-die sing padha; sing owah yaiku sepira jerone gerakan punch lan sepira gedhene gaya sing ditrapake. Pilihan kasebut nemtokake kabutuhan tonase, biaya perkakas, lan sepira gedhene springback sing kudu diakali dening controller:
| Faktor | Bending Udara | Bottoming | Koin | Takeran |
|---|---|---|---|---|
| Lelungan Punch | Mandheg cedhak ngisor dadu | Mencet lembaran kanthi lengkap menyang cetakan | Perangko nusuk pucuke menyang bahan kasebut | Ambane pukulan relatif marang bukaan V die |
| Tonase sing dibutuhake | Cara paling endhek saka 3 cara kasebut | Kira-kira 3 nganti 5 kali lipat lenturan udara | Nganti 10 kali lipat lenturan udara | Ton saben meter saka kekandelan lan jembaré die |
| Springback | Paling gedhé; controller mbengkongake awak kanggo ngimbangi | Dikurangi; kontak die nyetel sudut | Meh ilang amarga tekanan stamping | Tingkat pemulihan elastis sawise angkat punch |
| Fleksibilitas piranti | Siji set piranti mbentuk akeh sudut | Siji dadu saben sudut target | Piranti khusus saben bagean | Cacahing pangowahan piranti ing campuran bagean sampeyan |
| Panganggone paling apik | Pabrikasi umum, campuran | Bagian pengulangan toleransi ketat | Sudut kritis ing lembaran tipis | Bagean bagean sing mbutuhake kurang saka setengah derajat |
Springback minangka prilaku ing sangisore kabeh perbandingan. Saben logam pulih kanthi elastis nalika pukulan diangkat, mbukak lengkungan rada sithik. Lentur udara nampa pemulihan kasebut lan overbends kanggo ngimbangi, mula iku ndominasi bengkel modern: siji set alat, tonase moderat, lan controller sing nindakake itungan kompensasi saben bahan.
Tunjangan Lengkungan, Faktor-K, lan Tuladha sing Wis Ditrapake
Logam mbentang ing sisih njaba tikungan lan kompres ing sisih njero, lan ing antarane 2 permukaan kasebut ana sumbu netral sing njaga dawa asline. Faktor-K nemokake sumbu kasebut minangka pecahan saka kekandelan, biasane sekitar 0.3 nganti 0.5, lan tunjangan tikungan nggunakake kanggo ngetung pira bahan rata sing dikonsumsi saben tikungan.
Angka-angka praktis sing metu saka matematika iki:
• Tunjangan lentur nyetel dawa rata sing dikembangake, mula program pemotongan gumantung saka iku sadurunge rem ndemek bagean kasebut.
• Aturan umum nempatake radius tikungan njero minimal kira-kira sak kekandelan bahan kanggo baja entheng supaya ora retak.
• Ambane bukaan die biasane 8 nganti 12 kali kekandelan materi, lan nggedhekake die bakal nyuda tonase sing dibutuhake.
Conto tonase sing digarap ndadekake hubungan kasebut konkret. Mlengkungake baja entheng 2 mm ing ndhuwur die V 16 mm mbutuhake kira-kira 22 ton saben meter dawa lengkungan, mula flens 1.2 meter mbutuhake kira-kira 27 ton. Pindhah menyang 3 mm ing ndhuwur die 24 mm lan syarat kasebut mundhak cedhak 33 ton saben meter. Pola sing kudu dielingi: tonase mundhak karo kuadrat kekandelan, mula mesin sing ukurane kanggo karya 2 mm ora bisa kanthi santai nampa pelat 6 mm.
Grafik tonase sing dicithak ing rangka mesin ngode persis itungan iki kanggo saben bukaan die standar, lan operator sing berpengalaman mriksa kanthi kebiasaan tinimbang memori. Grafik kasebut uga nuduhake rute metu nalika proyek ngluwihi mesin: nggedhekake die nyuda tonase sing dibutuhake kanthi substansial, kanthi biaya radius njero sing luwih gedhe lan flens minimal sing luwih amba. Apa perdagangan kasebut bisa ditampa gumantung saka gambar, mula obrolan tonase mesthi rampung ing cetakan bagean.
Kepriye Materi Umum tumindake
Baja ringan
Baja entheng minangka garis dasar sing diasumsikake dening grafik tonase: springback sing bisa diprediksi sak derajat utawa loro, radius sing rapet bisa diapura, lan konsisten saka lembaran siji menyang lembaran liyane. Umume aplikasi fabrikasi baja mlengkung tanpa drama nalika bagian kosong resik lan arah serat diamati.
stainless steel
Baja tahan karat mbutuhake bobot kira-kira 50 persen luwih akeh tinimbang baja entheng kanthi kekandelan sing padha lan mundhak maneh luwih dhuwur, asring 2 nganti 3 derajat. Baja iki uga bakal atos nalika kawangun, mula yen dicoba mbengkong kaping pindho ing panggonan sing padha, ana risiko retak. Program overbend kanthi bener ing pisanan. Ing baja tahan karat sing kritis, film pelindung lan cetakan sing dipoles bakal entuk biaya, amarga bekas cetakan sing bakal diamplas saka baja entheng dadi bekas permanen ing permukaan sing disikat.
aluminium
Aluminium kawangun kanthi gaya sing luwih sithik nanging ngukum jari-jari sing rapet, utamane ing temper sing luwih atos ing ngendi radius sing kurang saka 1.5 kali kekandelan ngundang retakan ing sadawane garis tikungan. Springback luwih gedhe tinimbang baja entheng sanajan gayane luwih murah. Paduan sing umum ing aplikasi fabrikasi aluminium saben-saben nduweni radius minimal dhewe-dhewe, lan temperamen alus luwih gampang mlengkung tinimbang sing struktural.
Cacat Lentur Umum lan Penyebabe
⦿ Retakan ing sadawane garis tikungan: radius sing kenceng banget kanggo bahan utawa tikungan sing diselehake sejajar karo arah serat.
⦿ Sudut sing ora konsisten ing sak batch: variasi kekandelan bahan antarane lembaran, dudu kesalahan mesin.
⦿ Pusat sing kurang kabentuk ing tikungan dawa: defleksi ram tanpa kompensasi crowning.
⦿ Tandha cetakan ing lumah sing katon: perkakas sing wis aus utawa film pelindung sing ilang ing bagean sing penting kanggo finishing.
⦿ Flensa ora pas dimensine: kelonggaran lentur diitung nganggo faktor-K sing salah, mula blank dipotong nganggo dawa sing dikembangake sing salah.
Daftar Priksa Alur Kerja Sadurunge Bend Pertama
☑ Priksa manawa dawa rata sing dikembangake wis diitung nganggo faktor-K sing ditampilake materi sampeyan.
☑ Potong kabeh bolongan lan takik nalika lembaran rata, njaga bolongan kritis paling ora 2.5 kali kandel saka garis lengkungan.
☑ Orient mlengkung ngliwati arah serat ing ngendi bagean kasebut ngidini.
☑ Priksa manawa bolongan cetakan kandele 8 nganti 12 kali lan bobote ana ing kisaran sing nyaman kanggo mesin.
☑ Jalanake siji artikel pisanan lan ukur sudut lan dawa flens sadurunge nglebokake batch.
Miwiti Alur Kerja ing Meja Motong
Lentur sing akurat diwiwiti saka blanko sing akurat. Jelajahi mesin pemotong laser serat sing digawe kanggo menehi feed garis lentur lan entuk kutipan gratis sing cocog karo bahan, kekandelan, lan volume bagean saben dina sampeyan.